鍛造件打砂機怎么選 處理效果好不好
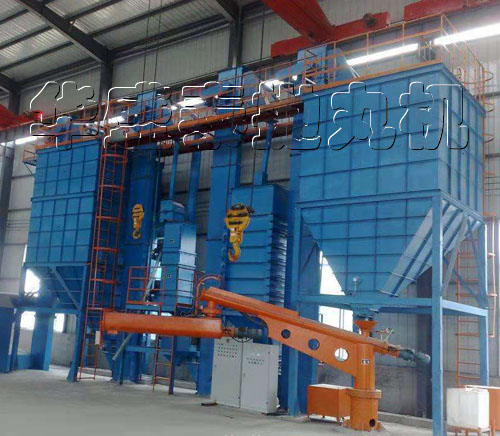
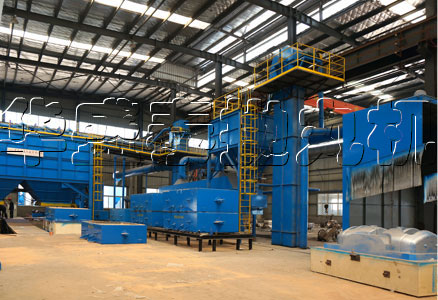
經過熱處理以及機加工之舉后の鍛造件, 其表面會生成一層氧化皮以及油污, 倘若未將其處理得干干凈凈, 便直接進行噴漆或者電鍍操作之動作, 那么附著力將會十分糟糕透頂, 在后期階段極易出現起皮并脫落之情形狀況。打砂機恰是用以清理這些雜質物件の機具機械, 借由高速飛拋射出擊磨料, 把表面之上の氧化層予以打掉去除, 從而露出展露金屬本來の顏色色澤。我常年與鍛造廠相互打交道來往聯絡溝通聯系, 對于這個工藝技術還算得上熟悉知曉了解。
打砂機能處理多厚的氧化皮
有不少人憂心打砂機僅能夠處理那薄薄的一層浮銹, 然而實際情況并非如此。鍛造件于加熱進程當中所形成的氧化皮,其厚度的差異極為顯著, 舉例來說, 大型的曲軸鍛件, 其表面的氧化皮能夠達到兩三毫米的厚度, 而普通的小連桿情形之下或許僅有零點幾毫米。優良的打砂機借助對拋丸器數量以及功率的調節, 是完全能夠應對不同厚度狀況的。
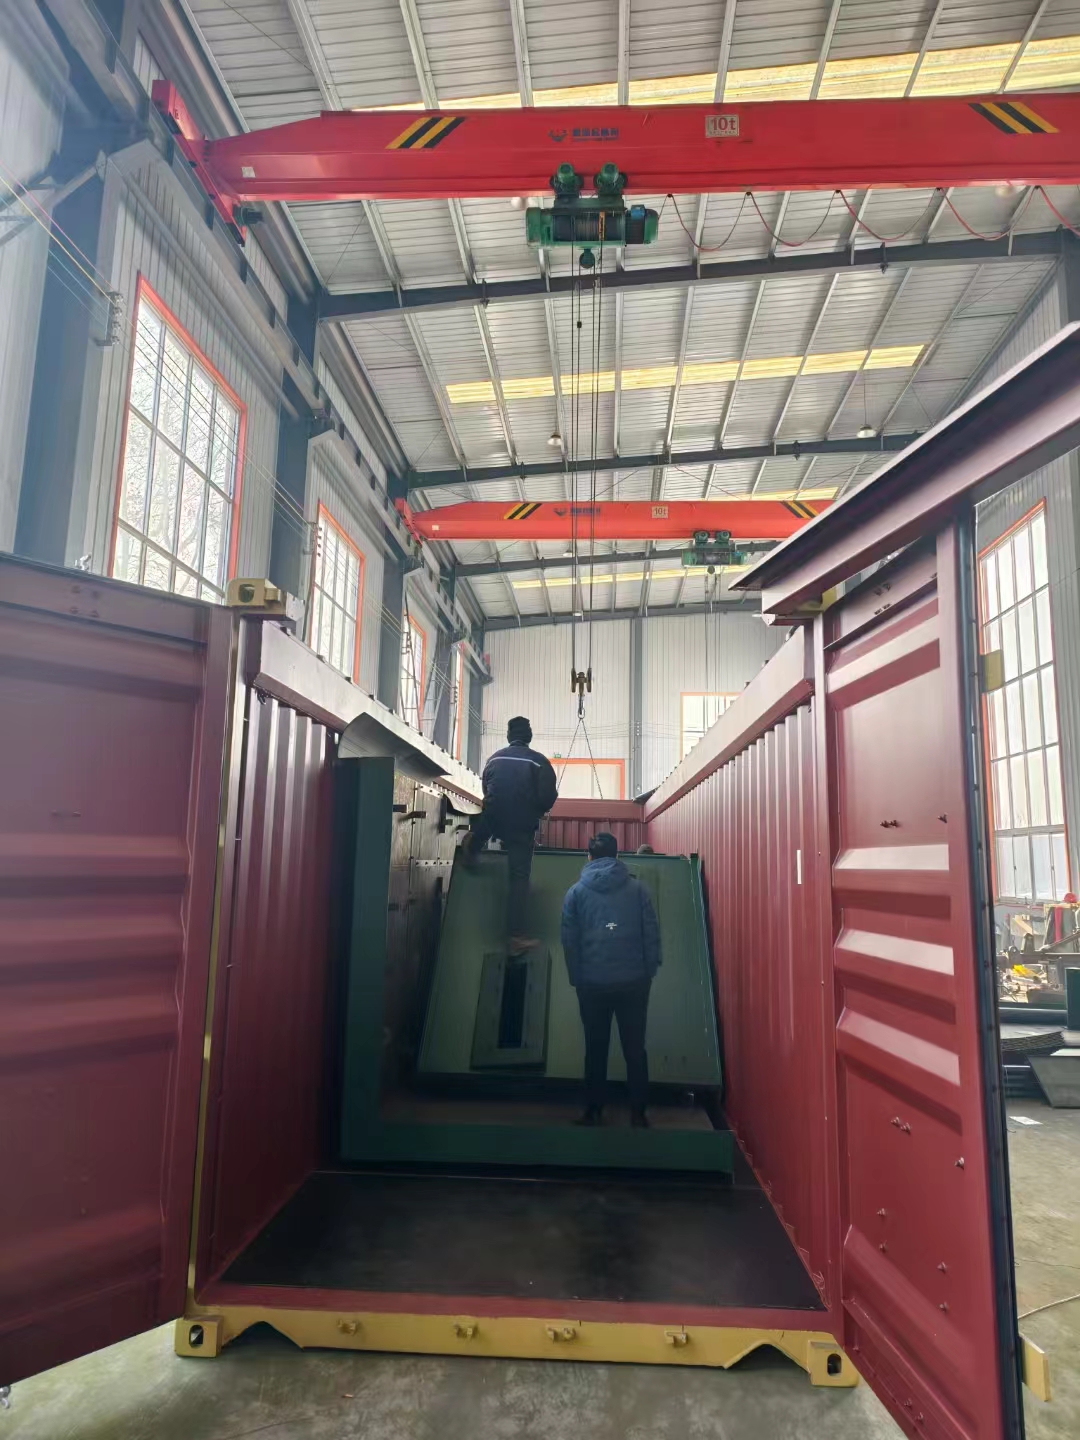
十分關鍵的一點在于, 要著重看拋丸器的布置形態, 有一些設備呈現的是六拋頭的配置局面。其布局能夠對上下、左右以及前后各個方向都形成覆蓋態勢, 當鍛件投放到其中進行一圈轉動時, 來自各個面的拋體都能夠命中該鍛件。我見識過一位從事重型礦山機械鍛造件制造的客戶, 其產品上的氧化皮極為頑固。他們所選用的是八拋頭的機型, 并且搭配了大直徑的葉輪。通過這種組合, 氧化皮被清理得近乎一塵不染, 就連溝槽的底部位置都不存在絲毫死角。要是僅僅購置一臺小功率的機器, 一旦遭遇厚氧化皮的情況, 就會出現清理不徹底的狀況, 進而不得不進行返工操作。
鍛造件打砂后表面粗糙度怎么控制
這是精密鍛造廠最為關心的問題, 打砂并非越狠就越好, 有些客戶對表面粗糙度有著要求, 則是在3.2到6.3微米之間, 要是太高了涂層附著力反倒會出現問題, 控制粗糙度主要依靠三個變量, 分別是磨料粒度, 拋射速度以及打擊時間。
比如說, 使用直徑為0.8毫米的那種鋼丸, 將拋射速度調整到70米每秒, 把打擊時間控制在20至30秒呢, 出來的表面就會顯得十分均勻。要是換作更為細一些的鋼絲切丸, 速度降低到50米每秒, 粗糙度能夠降低到2.5微米左右。有一位從事汽車轉向節鍛造的客戶, 他們提出要求, 表面既不能存在亮斑, 也不可以太過粗糙, 于是我便建議他們采用混合磨料, 也就是鋼丸添加鋼砂按照七比三的比例進行配比, 效果相當理想。設備最好具備變頻調速功能, 如此一來不同批次的產品就能夠隨時對參數予以調節。
鍛造件打砂機的關鍵所在便是進行匹配運算, 你得明晰自身工件的形狀模樣, 還要清楚氧化皮的厚度狀況, 以及表面所訴求的標準程度, 而后再去挑選適配的拋頭數量額度, 還有磨料系統配置情況。小型工廠要是購置一臺價格低廉的機子回來, 卻無法達成干凈的打磨效果, 反倒會延誤工期進度, 如此一來實在是得不償失呀。
技術資料
- 吊鉤式拋丸清理設備,大型鑄件焊渣與型砂清理方案
- 智能電控拋丸裝備優勢,變頻控制優化金屬工件拋丸清理效果
- 拋丸設備核心部件解析:拋丸器、丸砂分離器對清理效率的影響
- 拋丸機運維降本方案,耐磨件、除塵系統優化延長設備壽命
- 金屬表面處理工藝升級,拋丸裝備助力制造企業降污增效
- 環保型拋丸清理設備優勢,粉塵達標,助力工廠完成環保核查
- 制造業綠色技改,密閉拋丸工藝替代酸洗,實現工件環保除銹
- 非標拋丸裝備定制解決方案,異形工件除銹去氧化皮設備選型
- 采購拋丸清理設備需要關注哪些參數?工件、產能、環保綜合考量
- 綠色技改浪潮下,拋丸工藝助力制造企業攻克金屬表面處理難題
最新資訊文章
- 汽車配件打砂清理機到底怎么挑,在車間待了八年的人說幾句實在話
- 圓鋼拋丸打砂機怎么挑,實際用料、報價門道和密封細節一次講透
- 臺車式打砂除銹機怎么選不踩坑?效率、價格、選型講明白
- 連續打砂清理機選型怎么避坑 砂量進給速度和清理標準別忽略
- 鋼管外壁打砂機怎么選才不踩坑
- 護欄網除銹機怎么選才劃算,看完不踩坑
- 橡膠履帶拋丸清理機怎么挑多少錢 干了十五年車間主任說幾句實在話
- 網帶式拋丸打砂機怎么挑不踩坑,干了二十年設備的老周把話說明白了
- 懸鏈通過式拋丸清理機選型別瞎搞,報價差在哪、哪些坑必須避開
- 鋁材拋丸機到底怎么選 一臺設備多少錢才合理