噴砂和噴丸的區別
文章出處:本站
編輯:拋丸機發表時間:2015-04-14
噴丸是以金屬彈丸,利用壓縮空氣或機械離心力為動力和摩擦力來除去金屬銹蝕的方法。彈丸直徑在0.2-2.5mm之間,壓縮空氣壓力為0.2-0.6Mpa,噴流與表面角度為30度-90度左右。噴嘴系用T7或T8工具鋼制成并淬火至硬度50-55HRC,每個噴嘴使用期限為15-20天。
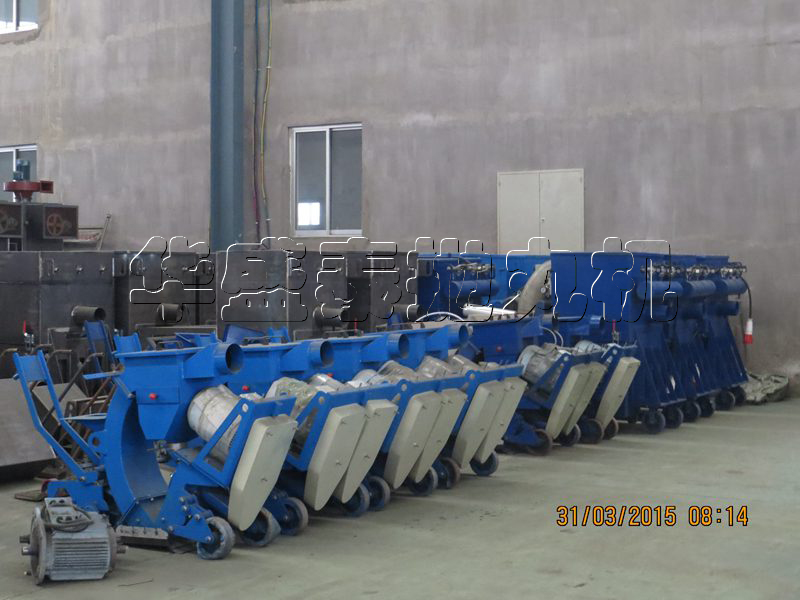
噴丸是用來清除厚度不小于2mm的或不要求保持準確尺寸及輪廓的中型、大型金屬制品以及鑄鍛件上的氧化皮、鐵銹、型砂及舊漆膜。是表面涂(鍍)覆前的一種清理方法。廣泛用于大型造船廠、重型機械廠、汽車廠等。用噴丸進行表面處理,打擊力大,清理效果明顯。但噴丸對薄板工件的處理,容易使工件變形,且鋼丸打擊到工件表面(無論拋丸或噴丸)使金屬基材產生變形,由于Fe3O4和Fe2O3沒有塑性,破碎后剝離,而油膜與基材一同變形,所以對帶有油污的工件,拋丸、噴丸無法徹底清除油污。
噴砂也是一種機械清理方法,但并噴砂不是噴丸,噴砂用的是砂粒如石英砂,噴丸用的是金屬彈丸。在現有的工件表面處理方法中,清理效果最佳的還數噴砂清理。噴砂適用于工件表面要求較高的清理。
上一篇:噴砂對精飾作用和對工件噴丸強化的作用 下一篇:機車牽引齒輪受控噴丸工藝研究
本文來源青島華盛泰拋丸機:http://m.jiupilang.cn/news/1161.html
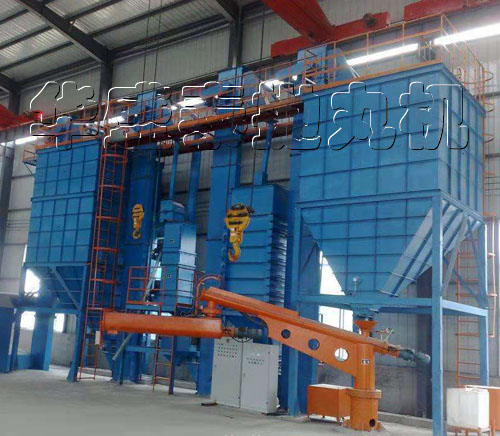
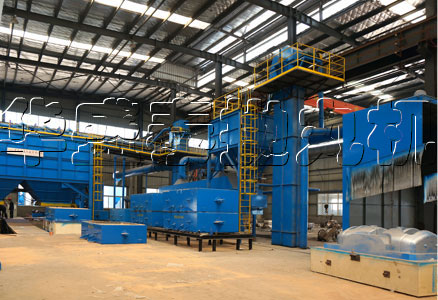
技術資料
- 吊鉤式拋丸清理設備,大型鑄件焊渣與型砂清理方案
- 智能電控拋丸裝備優勢,變頻控制優化金屬工件拋丸清理效果
- 拋丸設備核心部件解析:拋丸器、丸砂分離器對清理效率的影響
- 拋丸機運維降本方案,耐磨件、除塵系統優化延長設備壽命
- 金屬表面處理工藝升級,拋丸裝備助力制造企業降污增效
- 環保型拋丸清理設備優勢,粉塵達標,助力工廠完成環保核查
- 制造業綠色技改,密閉拋丸工藝替代酸洗,實現工件環保除銹
- 非標拋丸裝備定制解決方案,異形工件除銹去氧化皮設備選型
- 采購拋丸清理設備需要關注哪些參數?工件、產能、環保綜合考量
- 綠色技改浪潮下,拋丸工藝助力制造企業攻克金屬表面處理難題
最新資訊文章
- 汽車配件打砂清理機到底怎么挑,在車間待了八年的人說幾句實在話
- 圓鋼拋丸打砂機怎么挑,實際用料、報價門道和密封細節一次講透
- 臺車式打砂除銹機怎么選不踩坑?效率、價格、選型講明白
- 連續打砂清理機選型怎么避坑 砂量進給速度和清理標準別忽略
- 鋼管外壁打砂機怎么選才不踩坑
- 護欄網除銹機怎么選才劃算,看完不踩坑
- 橡膠履帶拋丸清理機怎么挑多少錢 干了十五年車間主任說幾句實在話
- 網帶式拋丸打砂機怎么挑不踩坑,干了二十年設備的老周把話說明白了
- 懸鏈通過式拋丸清理機選型別瞎搞,報價差在哪、哪些坑必須避開
- 鋁材拋丸機到底怎么選 一臺設備多少錢才合理